मराठी
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE स्टील स्ट्रक्चरचे बॉक्स कॉलम प्रोसेसिंग फ्लो आणि इंजिनिअरिंग ऍप्लिकेशन अचिव्हमेंट्स
I. सामान्य लेआउट रेखाचित्र
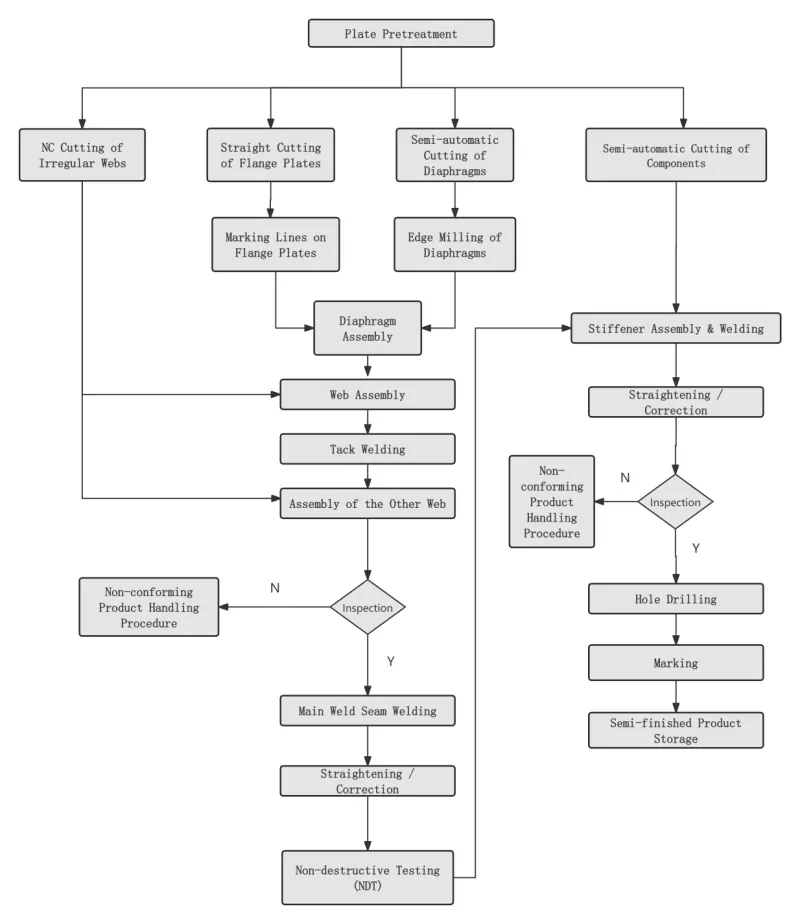
Ⅱ मुख्य प्रक्रिया
|
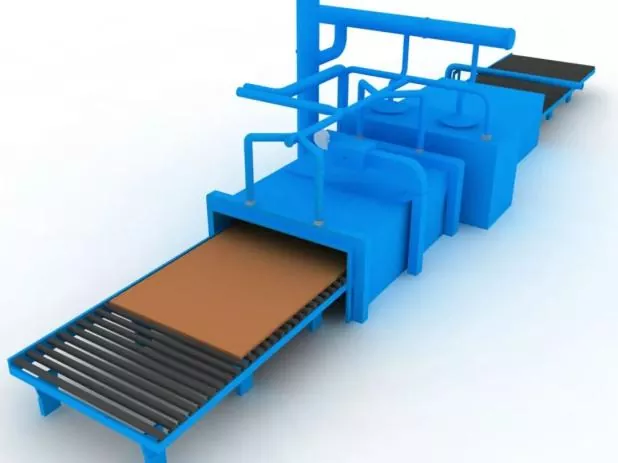
पायरी 1 स्टील प्लेट पृष्ठभाग प्रीट्रीटमेंट |
स्टील प्लेट ब्लँकिंग करण्यापूर्वी डिझाइन किंवा प्रक्रियेच्या आवश्यकतांनुसार आयोजित केले जाते. |
|
|
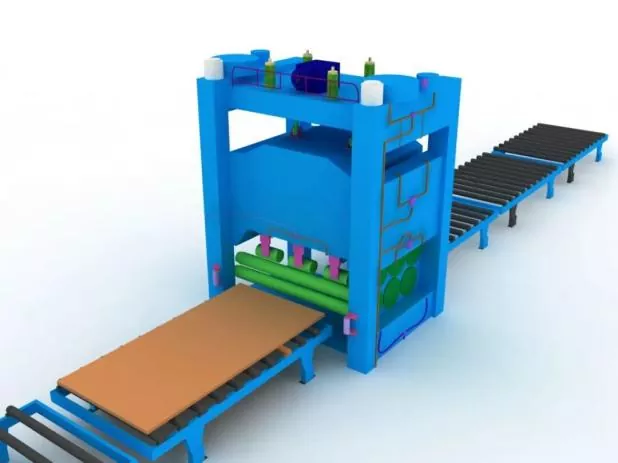
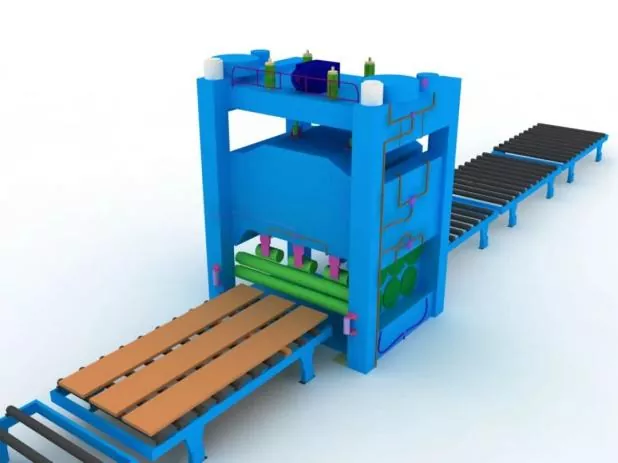
पायरी 2 स्टील प्लेट सरळ करणे |
ब्लँकिंग अचूकता सुनिश्चित करण्यासाठी आणि स्टील प्लेटच्या अंतर्गत अवशिष्ट ताणापासून मुक्त होण्यासाठी स्टील प्लेट प्रीट्रीटमेंट नंतर एकंदर सरळ करणे आवश्यक आहे. |
|
|
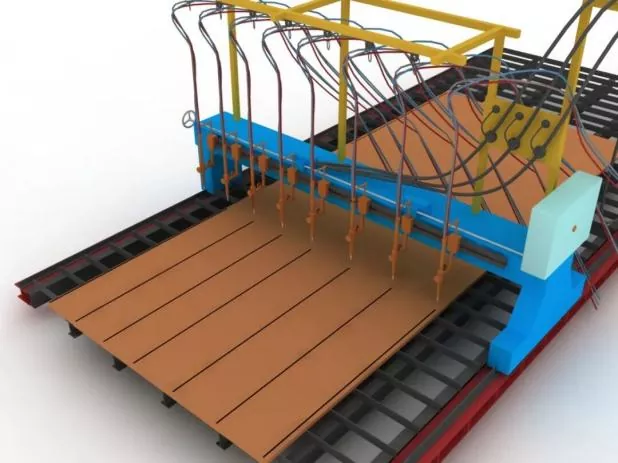
पायरी 3 भाग कापणे आणि ब्लँक करणे |
कापण्यापूर्वी, कटिंग मशीन समायोजित करा, नोजल मॉडेलची पुष्टी करा आणि हवेच्या दाबाची स्थिरता तपासा. |
|
|
कटिंग दरम्यान, स्टील प्लेटच्या कटिंग सीमला आधी गरम करा आणि कटिंग गती काटेकोरपणे नियंत्रित करा. |
||
|
पायरी 4 भागांचे दुय्यम सरळीकरण |
असेंबली अचूकता सुनिश्चित करण्यासाठी आणि स्टील प्लेट्सचा अंतर्गत अवशिष्ट ताण कमी करण्यासाठी स्टील प्लेट ब्लँकिंगनंतर केले जाते. |
|
|
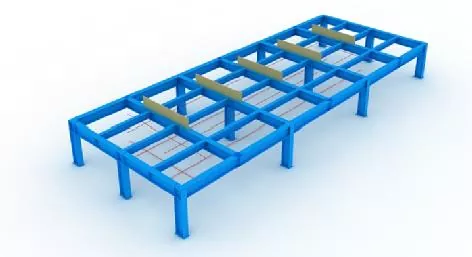
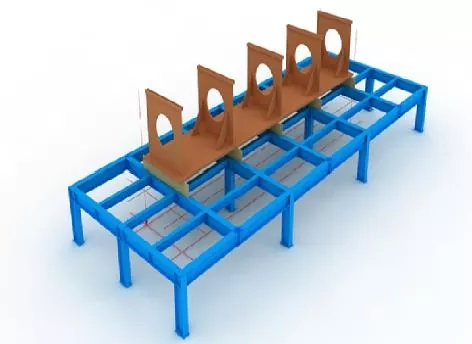
पायरी 5 जिग्स आणि लेआउट लाइन्सची सेटिंग |
असेंब्लीपूर्वी, लेआउट लाइन आणि जिग्स प्रथम सेट केले जातील. |
|
|
जिगच्या स्थापनेदरम्यान, वरच्या ओपनिंगची क्षैतिज पातळी सुनिश्चित करणे आवश्यक आहे आणि पुरेशी कडकपणा आणि मजबुतीची हमी दिली जाईल. |
||
|
सर्व जिग्स आणि लेआउट लाइन केवळ नियुक्त कर्मचाऱ्यांकडून तपासणी आणि मंजूरीनंतर वापरल्या जाऊ शकतात. |
||
|
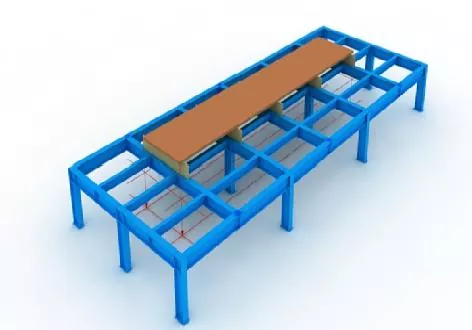
पायरी 6 लोअर पॅनल पोझिशनिंग |
प्लंब बॉब आणि लेआउट लाइन्सद्वारे अचूकपणे स्थित. |
|
|
पायरी 7 डायाफ्राम असेंब्ली |
डायाफ्राम एकत्र करण्यापूर्वी, खालच्या पॅनेलवर पोझिशनिंग रेषा चिन्हांकित करा आणि ग्राइंडिंग व्हीलसह ओळींच्या दोन्ही बाजूंनी फ्लोटिंग गंज काढा. |
|
|
डायाफ्राम उभारल्यानंतर, टॅक वेल्डिंगद्वारे त्यांचे निराकरण करा. |
||
|
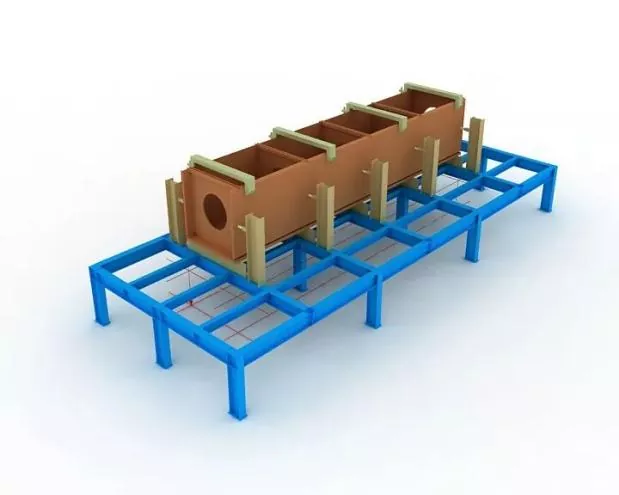
पायरी 8 वेब असेंब्ली |
वेब एकत्र केल्यावर आणि पात्र झाल्यानंतर, डायाफ्रामच्या विरूद्ध जॅकने घट्ट जॅक करा, नंतर टॅक वेल्डिंगद्वारे त्याचे निराकरण करा.
|
|
|
पायरी 9 अपर पॅनल असेंब्ली |
प्लंब बॉबसह वरच्या पॅनेलची अचूक स्थिती पूर्ण करा, नंतर टॅक वेल्डिंगद्वारे निराकरण करा. |
|
|
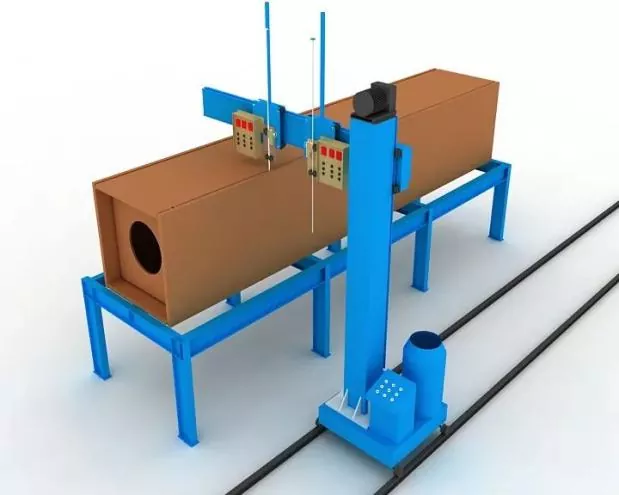
पायरी 10 डायाफ्राम इलेक्ट्रोस्लॅग वेल्डिंग |
डायफ्रामसाठी सिंगल-साइड इलेक्ट्रोस्लॅग वेल्डिंगचा अवलंब केला जातो. |
|
|
वेल्डिंग दरम्यान इलेक्ट्रोस्लॅग वेल्डिंग होलच्या वरच्या आणि खालच्या ओपनिंगमध्ये चाप सुरू करण्यासाठी आणि विझवण्यासाठी कॉपर स्लीव्हज स्थापित केले जावेत. |
||
|
वेल्डिंग करंट आणि व्होल्टेज संपूर्ण वेल्डिंग प्रक्रियेत काटेकोरपणे नियंत्रित केले जातील आणि वेबवरील इलेक्ट्रोस्लॅग वेल्डिंग क्षेत्राच्या रंग बदलाकडे लक्ष दिले जाईल. |
||
|
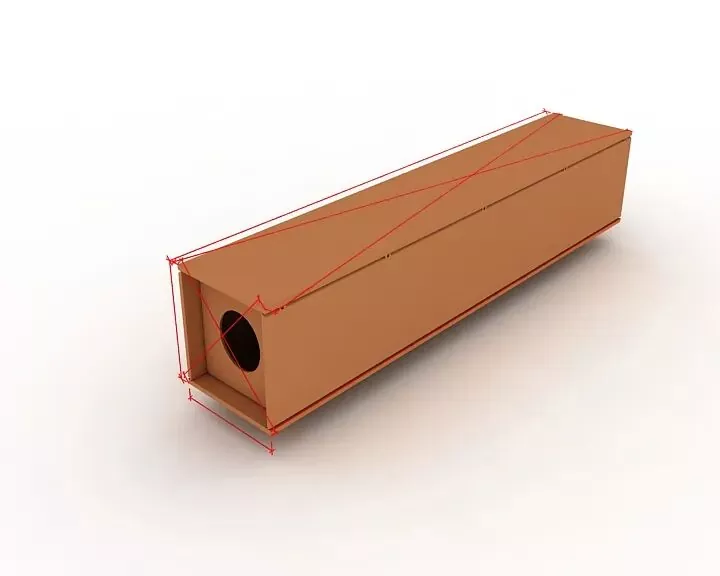
पायरी 11 एकूण तपासणी |
तपासणी दरम्यान, घटकाची लांबी, कर्णरेषेची परिमाणे आणि शेवटच्या विभागाची परिमाणे डिझाइन आणि तपशील आवश्यकता पूर्ण करतात की नाही हे तपासण्यावर लक्ष केंद्रित करा आणि सर्व सहनशीलता नसलेले भाग दुरुस्त करा. |
|
|
पायरी 12 मिलिंग समाप्त करा |
असेंब्ली आणि वेल्डिंग नंतर शेवटचा चेहरा मिल करा. |
|
|
सदस्यांची पातळी आणि शेवटचा चेहरा आणि मिलिंग कटर यांच्यातील समांतरतेची हमी द्या. |
||
|
पायरी 13 वाळूचा स्फोट आणि गंज काढणे |
वेल्डिंगनंतर आवश्यकतेनुसार वाळूच्या ब्लास्टिंगद्वारे गंज काढणे पूर्ण करा, नंतर कोटिंग बांधकामाकडे हस्तांतरित करा. |
|

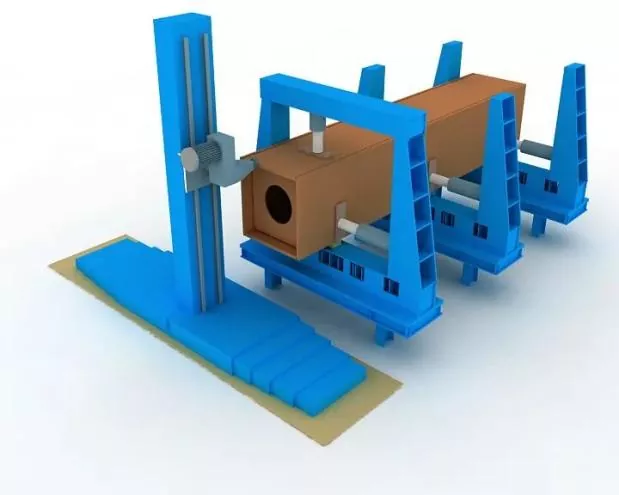
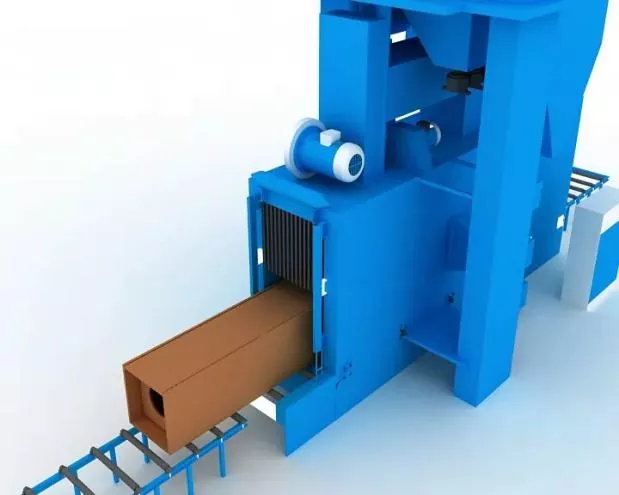
Ⅲ असेंब्ली, पोझिशनिंग आणि वेल्डिंगसाठी तपशील
|
विधानसभा अचूकता |
असेंब्ली दरम्यान: ● वेल्डिंग विकृती नियंत्रित करण्यासाठी योग्य प्रतिबंधांचा अवलंब केला जाईल. ● वेल्डिंग संकोचन भत्ते आणि वाजवी रिव्हर्स डिफॉर्मेशन घटक परिमाणे नियंत्रित करण्यासाठी आणि योग्य आकार सुनिश्चित करण्यासाठी आरक्षित केले जातील. |
|
वेल्डेड कनेक्शनच्या फॅब्रिकेशन आणि असेंबलीसाठी अनुज्ञेय विचलन, तसेच स्ट्रक्चरल घटकांच्या आयामी सहिष्णुता, स्टील स्ट्रक्चर्स (GB 50205) च्या बांधकाम गुणवत्तेच्या स्वीकृतीसाठी कोडच्या आवश्यकतांचे पालन करतात. |
|
|
विधानसभा पोजीशनिंग वेल्डिंग |
हे अर्ध-स्वयंचलित सॉलिड वायर गॅस मेटल आर्क वेल्डिंग (GMAW) द्वारे लागू केले जाईल. |
|
वेल्डर |
असेंबली टॅक वेल्डिंगमध्ये गुंतलेल्या वेल्डर्सकडे बिल्डिंग स्टील स्ट्रक्चर्सच्या वेल्डिंगसाठी तांत्रिक तपशीलामध्ये निर्दिष्ट केलेले संबंधित पात्रता प्रमाणपत्रे (JGJ81) धारण केली पाहिजेत. |
|
टॅक वेल्ड्सची स्थिती |
टॅक वेल्ड्सची स्थिती: टॅक वेल्ड्सने औपचारिक वेल्ड्सची सुरुवात आणि शेवट टाळली पाहिजे आणि कोपरे, कडा, टोके आणि संरचनात्मक मजबुती आणि कारागिरीच्या दोषांचा धोका असलेल्या इतर गंभीर भागात ठेवल्या जाऊ नयेत. |
|
टी-जॉइंट्ससाठी, टॅक वेल्डिंग: दोन्ही बाजूंनी सममितीयपणे चालते; दरम्यान, खोबणीच्या आत टॅक वेल्डिंग शक्य तितके टाळले पाहिजे. संपूर्ण पेनिट्रेशन ग्रूव्ह वेल्डिंगसाठी: बॅक गॉगिंगसाठी खोबणीवर टॅक वेल्डिंग केले जाईल, उदा., बॅक गॉगिंग. |
|
|
वेल्डिंग बॅकिंग प्लेट्सचे असेंबली आणि वेल्डिंग पोझिशन्स तसेच रन-ऑन आणि रन-ऑफ प्लेट्स संबंधित मानकांचे पालन करतात. |
|
|
वेल्डिंग साहित्य |
असेंब्ली आणि टॅक वेल्डिंगसाठी वापरलेली वेल्डिंग सामग्री औपचारिक वेल्डिंगशी सुसंगत असेल, म्हणजे अधिकृत वेल्डिंगमध्ये समान वेल्डिंग सामग्री स्वीकारली जाईल. |
|
उच्च-शक्तीचे स्टील आणि कमी-शक्तीचे स्टील दरम्यान असेंबली वेल्डिंगसाठी, वेल्डिंग साहित्य कमी-शक्तीच्या स्टीलच्या ग्रेडनुसार निवडले जावे. |
संबंधित बातम्या
- Eihe स्टील स्ट्रक्चर कडून राष्ट्रीय दिनाच्या शुभेच्छा
- यशस्वी प्रथम रोहण! आशिया पॅसिफिक मोरोक्को प्रकल्प Eihe स्टीलने हाती घेतला
- पात्रता नूतनीकरण मंजूर! Eihe हळूहळू जागतिक बाजारपेठेचा ठसा वाढवत आहे
- विमानतळ आणि स्थानकांसाठी EHSS स्टील स्ट्रक्चर डिलिव्हरी
- जागतिक विकासावर लक्ष केंद्रित करा: शेडोंग स्टील स्ट्रक्चर इंडस्ट्री असोसिएशनने औद्योगिक आंतरराष्ट्रीयीकरणावर अनुभव विनिमय परिषद यशस्वीरित्या आयोजित केली
- EHSS ने केवळ 8 व्या शेंडोंग स्टील स्ट्रक्चर उच्च-गुणवत्तेचा विकास मंच आणि 2026 SSSIA ची क्विंगडाओ येथे वार्षिक परिषद पूर्ण यशस्वीपणे आयोजित केली
मला एक संदेश द्या